

23.10.2026
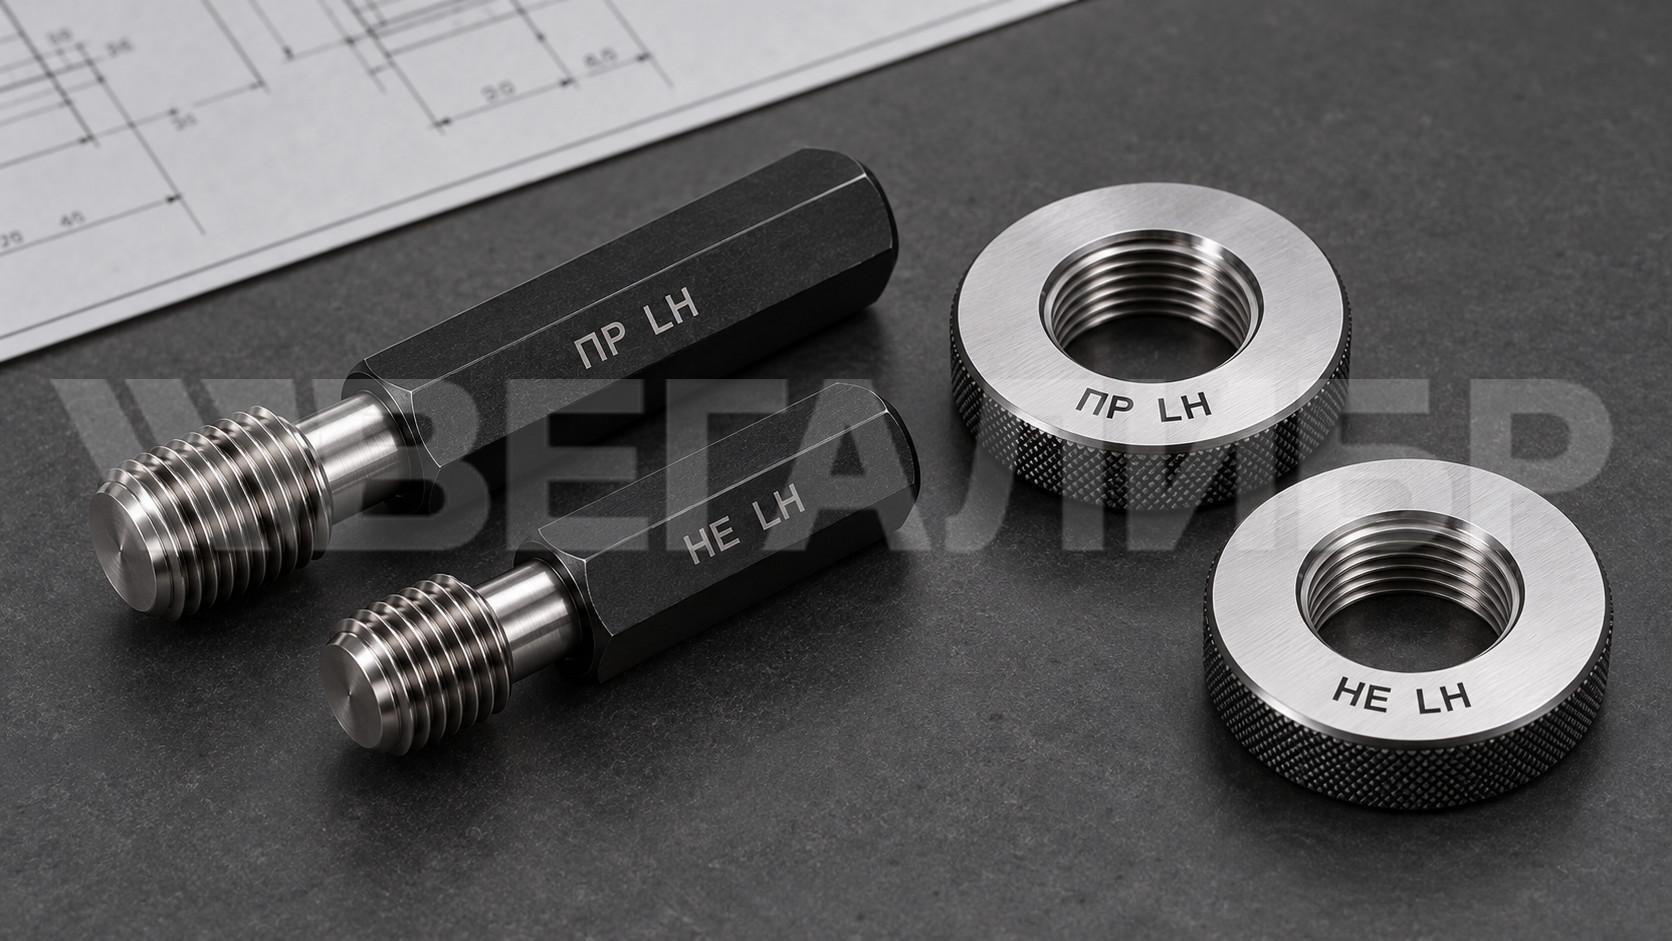
В ВЕГАЛИБР поступила задача по обеспечению контроля двух видов деталей с левой метрической резьбой: корпусов с внутренней M24×1,5-6H-LH и валов с наружной M36×2-6g-LH. Для такой проверки используются разные рабочие калибры: резьбовые пробки для отверстий и резьбовые кольца для валов.
Буквы LH в обозначении указывают левое направление. При наблюдении со стороны вворачивания левую резьбу завинчивают против часовой стрелки. Калибры правого направления не заменяют левые, даже при совпадении номинального диаметра и шага.
Задача заказчика
Требовалось подобрать проходные и непроходные исполнения для двух метрических типоразмеров и предусмотреть проверку состояния рабочих колец. Комплект предназначался для допускного контроля: результат определяют по правилам применения ПР и НЕ, а не по измерению каждого геометрического параметра отдельно.
Деталь |
Резьба |
Средство контроля |
|---|---|---|
Корпус, внутреннее отверстие |
M24×1,5-6H-LH |
Пробки ПР и НЕ |
Вал |
M36×2-6g-LH |
Кольца ПР и НЕ |
Как читаются обозначения
В записи M24×1,5-6H-LH символ M означает метрическую резьбу, 24 — номинальный диаметр в миллиметрах, 1,5 — шаг, LH — левое направление. Для M36×2-6g-LH номинальный диаметр составляет 36 мм, шаг — 2 мм. Поля допуска 6H и 6g относятся к внутренней и наружной резьбе соответственно.
Порядок обозначения полей допуска и LH установлен ГОСТ 16093-2004. Перед изготовлением следует сверять полную запись с чертежом, в том числе требуемую длину свинчивания и доступность контролируемого участка.
Состав комплекта
- Резьбовая пробка ПР — M24×1,5-6H-LH.
- Резьбовая пробка НЕ — M24×1,5-6H-LH.
- Резьбовое кольцо ПР — M36×2-6g-LH.
- Резьбовое кольцо НЕ — M36×2-6g-LH.
Для оценки износа проходного кольца ПР применяется контрольная пробка К-И, а для непроходного кольца НЕ — КИ-НЕ. Конкретную комплектность контрольных пробок необходимо согласовать отдельно: их обозначение и количество в исходном описании заказа не приведены.
Проходной и непроходной контроль
Проходной калибр проверяет соответствие проходному пределу. Непроходной служит для проверки другого предельного условия. В ГОСТ 24939-81 установлены конкретные правила свинчивания, включая допустимое число оборотов для НЕ и особенности коротких резьб. Поэтому формулировка «НЕ вообще не должен заходить» неверна без оговорок.
Такая приёмка не показывает фактические значения среднего диаметра, шага и угла профиля по отдельности. При спорном результате проводят дополнительные измерения по принятой методике.
Маркировка и требования к изделию
По пункту 1.17 ГОСТ 2016-86 на резьбовом калибре указывают полное обозначение, поле допуска, назначение, товарный знак изготовителя (с предусмотренными исключениями), а для левого направления — LH. Маркировку необходимо сопоставлять с заказом и сопроводительной документацией.
При изготовлении по ГОСТам конструкция, исполнительные размеры и допускаемые отклонения определяются применимыми стандартами и согласованной технической документацией. ГОСТ 24997-2004 задаёт допуски метрических резьбовых и гладких калибров; виды и правила применения относятся к ГОСТ 24939-81.
Как выполняют контроль в ОТК
- Очищают резьбу детали и рабочую поверхность калибра, проверяют отсутствие заусенцев и повреждений.
- Сверяют маркировку: обозначение, поле допуска, ПР/НЕ и LH.
- Применяют проходной калибр в порядке, предусмотренном методикой.
- Затем применяют НЕ и оценивают число оборотов по ГОСТ 24939-81 с учётом длины проверяемого участка и конструкции заходных витков.
- При несоответствии прекращают проверку и при необходимости назначают измерение отдельных параметров.
Навинчивание или ввинчивание выполняют без рычага, удара и принудительного усилия. При необходимости оценки износа кольца применяют предназначенную для этого контрольную пробку, а не обычную рабочую для деталей.
Результат и область применения
Комплект из четырёх рабочих позиций позволяет организовать допускную приёмку двух типоразмеров: M24×1,5-6H-LH для отверстий и M36×2-6g-LH для валов. Единый порядок работы с ПР и НЕ может сделать решения разных участков более сопоставимыми при соблюдении одинаковой методики. Утверждения о фактическом снижении брака, экономии времени или достигнутом результате на предприятии требуют подтверждения данными заказчика.
Как заказать комплект во ВЕГАЛИБР
Для расчёта комплекта направьте полное обозначение с LH, чертёж или его фрагмент, тип детали (с внутренней или наружной резьбой), требуемые исполнения ПР/НЕ, количество и требования к документам. Если необходимы контрольные пробки для колец, укажите также цель: проверка нового кольца или его износа.
ВЕГАЛИБР поставляет калибры по ГОСТ и согласованной технической документации. Возможность изготовления на заказ и состав комплекта уточняют после проверки исходных данных.
FAQ
Что означает LH в обозначении?
LH означает левое направление винтовой линии. Для него требуется соответствующее левое исполнение.
Чем отличаются метрические пробки и кольца?
Пробка предназначена для контроля внутренней резьбы, кольцо — наружной.
Нужны ли ПР и НЕ?
Если предусмотрена проверка обоих пределов, требуются отдельные проходной и непроходной калибры.
Можно ли заменить левое исполнение правым?
Нет, направление винтовой линии у детали и рабочего инструмента должно совпадать.
Чем проверяют износ резьбовых колец?
Для проходных колец используют контрольную пробку К-И, для непроходных — КИ-НЕ по ГОСТ 24939-81.


