

23.10.2026
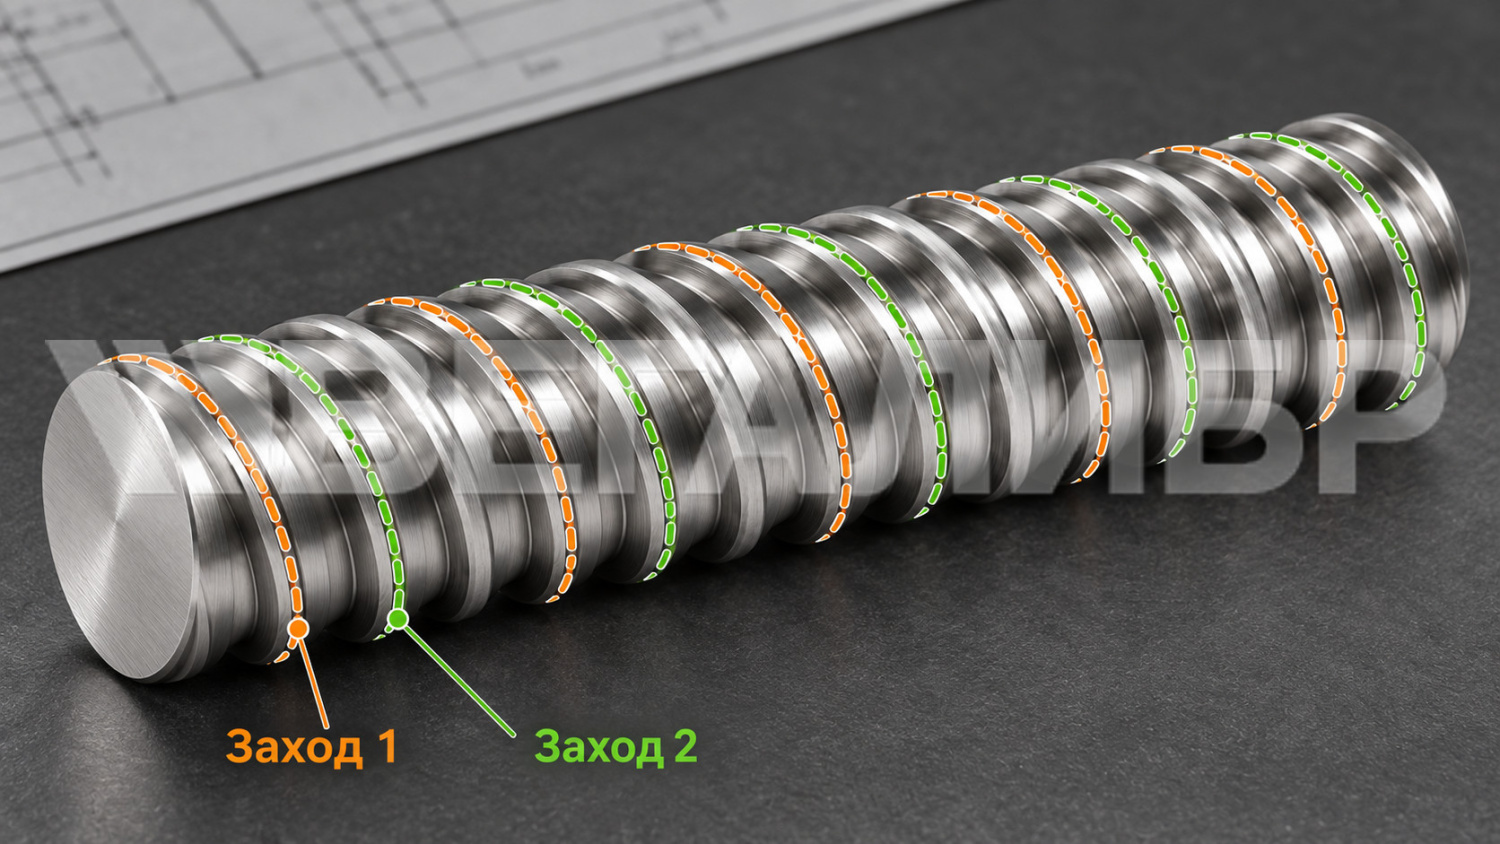
Многозаходная резьба образована двумя или несколькими самостоятельными винтовыми линиями на одной цилиндрической поверхности. Их начала смещены по окружности. Такая конструкция позволяет получить увеличенное осевое перемещение за один оборот винта или гайки.
Основные параметры указывают на чертеже. Неверная запись может привести к неправильному изготовлению детали или подбору неподходящего контрольного инструмента.
Шаг, ход и число заходов: в чём разница
- Шаг (P) — расстояние между одноимёнными сторонами соседних витков профиля, измеренное параллельно оси.
- Ход (Ph) — относительное осевое перемещение винта и гайки за один полный оборот.
- Число заходов (z) — количество самостоятельных винтовых линий.
Параметры связаны формулой:
Ph = P × z, следовательно, z = Ph / P.
Например, при P = 2 мм и z = 3 получаем Ph = 6 мм. Запись Ph6 сама по себе не означает шесть заходов: для расчёта z нужно знать значение P.
При одинаковом P двухзаходная резьба обеспечивает вдвое большее осевое перемещение за оборот, чем однозаходная, а трёхзаходная — втрое большее.
Как обозначается многозаходная резьба на чертеже
Обозначение зависит от профиля и применяемого стандарта. Для метрического многозаходного исполнения используют Ph и P. У трапецеидального и упорного ход записывают после диаметра, а шаг — в скобках.
Метрическая
Её обозначают буквой M. Она имеет треугольный профиль с номинальным углом 60° по ГОСТ 9150-2002. Подробнее о геометрии — в материале «Что такое метрическая резьба».
Правила многозаходного обозначения задаёт ГОСТ 8724-2002.
Поле допуска указывают в полном обозначении. ГОСТ 16093-2004 регламентирует допуски метрической резьбы с посадками с зазором.
Трапецеидальная
Её обозначают буквами Tr и используют преимущественно для передачи движения и усилия. Для многозаходного исполнения применяют ГОСТ 24739-81.
Упорная
Её обозначают буквой S. Несимметричный профиль предназначен преимущественно для значительных осевых нагрузок в одном направлении. Геометрию и основные размеры определяет ГОСТ 10177-82. Особенности проверки описаны в статье о контроле упорной резьбы калибрами.
Сравнение обозначений
Вид |
Обозначение |
Номинальный диаметр, мм |
Ход Ph, мм |
Шаг P, мм |
Число заходов |
|---|---|---|---|---|---|
Метрическая |
M16×Ph3P1,5 |
16 |
3 |
1,5 |
2 |
Трапецеидальная |
Tr20×8(P4) |
20 |
8 |
4 |
2 |
Упорная |
S80×20(P10) |
80 |
20 |
10 |
2 |
Для левого направления добавляют LH. Примеры в таблице показывают запись размеров. Полное обозначение, включая поле допуска и направление, оформляют по применимому стандарту и требованиям чертежа.
Где применяют многозаходную резьбу
Такое исполнение встречается в отдельных ходовых винтах, механизмах регулирования и перемещения, быстродействующих зажимах и специальных соединениях.
При неизменном среднем диаметре увеличение Ph влияет на угол подъёма винтовой линии и условия самоторможения. Многозаходная резьба подходит не для каждого механизма: выбор профиля и числа заходов подтверждают расчётом с учётом нагрузки и трения.
Что проверить перед изготовлением
Перед передачей чертежа в производство проверьте:
- Тип и профиль резьбы, нормативный документ.
- Номинальный диаметр, шаг P и ход Ph.
- Число заходов и равенство Ph = P × z.
- Поле допуска и направление, включая LH для левого исполнения.
- Длину резьбового участка, фаски, проточки и сбег.
- Дополнительные геометрические требования.
Как проверяют геометрию
Контроль может включать измерение шага, хода, среднего диаметра, профиля, числа и взаимного расположения заходов. Методы выбирают по стандарту и технической документации.
Для внутренней резьбы применяют соответствующий калибр-пробку, для наружной — калибр-кольцо. Рабочая геометрия специального калибра должна соответствовать числу заходов, шагу, ходу, профилю и исполнительным размерам контролируемой резьбы.
Проходные и непроходные калибры решают разные задачи. Правила применения и исполнительные размеры определяют по нормативу конкретного вида резьбы. Нельзя автоматически переносить размеры обычного однозаходного инструмента на многозаходный или использовать его при несоответствии рабочей геометрии.
Как заказать калибры во ВЕГАЛИБР
ВЕГАЛИБР изготавливает и поставляет резьбовые калибры по ГОСТ, международным стандартам и согласованным чертежам заказчика. Для предварительной оценки направьте:
- полное обозначение и применяемый стандарт;
- номинальный диаметр, шаг, ход и число заходов;
- поле допуска и направление;
- вид калибра — пробка или кольцо, ПР или НЕ;
- чертёж детали и требования к документам.
Возможность изготовления специального многозаходного калибра определяют по заданным размерам и требованиям к контролю. Конструкцию и методику проверки согласовывают до начала работ. Уточнить задачу можно на странице изготовления калибров на заказ.
Часто задаваемые вопросы
Чем шаг отличается от хода?
Шаг P — расстояние между одноимёнными сторонами соседних витков вдоль оси. Ход Ph — относительное осевое перемещение винта и гайки за один оборот.
Как определить число заходов?
Разделить ход на шаг: z = Ph / P. Например, 12 / 4 = 3 захода.
Как обозначают двухзаходную метрическую резьбу?
Пример по ГОСТ 8724-2002: M16×Ph3P1,5.
Как обозначают многозаходную трапецеидальную резьбу?
Пример: Tr20×8(P4). Здесь ход 8 мм, шаг 4 мм, два захода.
Можно ли использовать однозаходный калибр?
Не следует, если геометрия калибра не соответствует контролируемой многозаходной резьбе.
Всегда ли многозаходная резьба лучше?
Нет. Выбор зависит от механизма, нагрузок, трения и требований к самоторможению.
Можно ли изготовить специальный калибр?
Возможность определяется по чертежу и заданным требованиям к профилю, размерам и контролю.
Нормативная основа
- ГОСТ 8724-2002 — Резьба метрическая. Диаметры и шаги.
- ГОСТ 9150-2002 — Резьба метрическая. Профиль.
- ГОСТ 16093-2004 — Резьба метрическая. Допуски. Посадки с зазором.
- ГОСТ 24739-81 — Резьба трапецеидальная многозаходная.
- ГОСТ 10177-82 — Резьба упорная. Профиль и основные размеры.
Для конкретного изделия применяют нормативный документ в редакции, указанной в конструкторской документации, с учётом действующих поправок.
Итог
Многозаходная резьба имеет несколько самостоятельных винтовых линий, а её ход равен произведению шага на число заходов. Для изготовления и контроля важно верно обозначить профиль, шаг, ход, допуски и направление резьбы, а для специальных калибров — согласовать рабочую геометрию и методику контроля.


